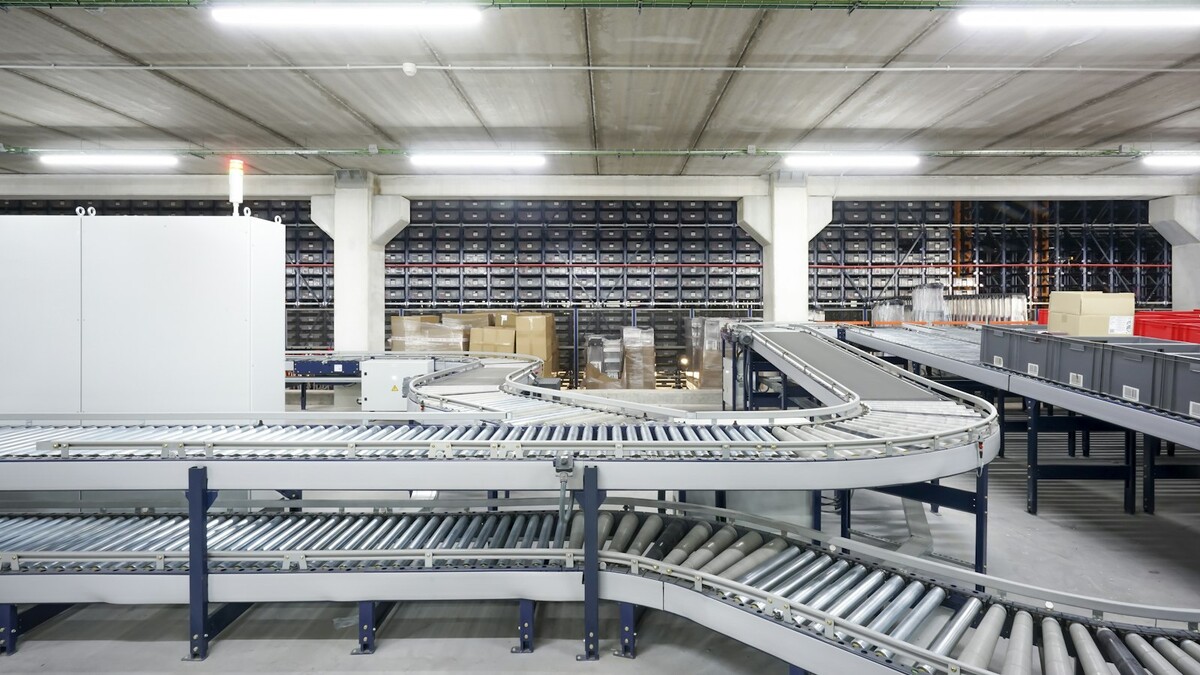
No centro de distribuição, a correia para com caixas espalhadas e o sistema de separação acumula pedidos. Quando a operação volta, há esforço para recuperar o atraso. Mais tarde, o mesmo trecho trava outra vez.
A esteira não é um equipamento isolado: seus acionamentos, sensores, roletes, programação e interface com a operação formam uma sequência. Encontrar a causa exige olhar para essa sequência inteira.
Resposta rápida: Esteiras transportadoras param por desalinhamento, desgaste de roletes e correias, travamentos, sobrecarga, falhas em motores ou redutores e sinais incorretos de sensores. A prevenção combina inspeção mecânica, monitoramento de acionamentos e análise dos alarmes. Durante qualquer intervenção, aplique os procedimentos de bloqueio de energia e segurança da máquina.
Correia desalinhada e rolete travado: defeitos que se propagam
Também vale observar o que acontece depois que a esteira reinicia. Se o acúmulo é liberado de uma vez, o motor pode receber uma demanda diferente daquela de operação regular. Uma lógica de retomada por trechos, quando tecnicamente aplicável e projetada para a instalação, ajuda a evitar novas interrupções em cascata. Esse comportamento deve entrar nos testes de aceitação e no treinamento dos operadores, principalmente em períodos de maior fluxo.
Um indicador útil para gestão é separar tempo parado por defeito próprio da esteira e tempo parado por indisponibilidade de equipamento vizinho. A mesma duração de interrupção pode exigir soluções distintas: manutenção mecânica, revisão de lógica, ajuste de capacidade ou mudança na programação da expedição. Sem classificação consistente, a empresa pode gastar em peças de reposição quando o gargalo real está na organização do fluxo. Peça aos operadores que revisem os códigos de parada, pois classificações automáticas nem sempre capturam a causa. Combine registros do sistema com observação da linha.
Uma correia fora do centro aumenta atrito nas bordas e pode provocar atuação dos dispositivos de proteção. Roletes com rolamento comprometido geram resistência, ruído e calor. Se a equipe apenas reposiciona a correia sem verificar tensão, estrutura, paralelismo e desgaste, o problema retorna.
Um plano de manutenção de esteiras industriais deve prever inspeções com critérios objetivos, incluindo condições de suportes, roletes, emendas, acoplamentos e mecanismos de limpeza. A inspeção exige proteção contra partes móveis e acesso conforme procedimento seguro.
Os sensores são parte da lógica de fluxo
Fotoelétricos sujos, suportes desalinhados e cabos danificados criam bloqueios falsos. Em sistemas de acúmulo, uma caixa não detectada ou identificada na zona errada desorganiza a sequência e pode causar colisões e paradas de segurança. Verifique também a distância entre volumes e a velocidade de cada trecho.
A automação de sistemas de transporte permite tratar zonas, permissivos e avisos de congestionamento de maneira coerente. A Movitek desenvolve soluções de automação para equipamentos industriais. Alarmes úteis devem apontar local e condição, não apenas a mensagem genérica de falha.
Motor e redutor precisam ser avaliados sob a carga real
Motor aquecendo em horário de pico pode estar operando acima do regime previsto ou enfrentando esforço mecânico excessivo. Um redutor com vazamento e lubrificação inadequada pode elevar consumo e reduzir velocidade. Sem medir carga, o técnico corre o risco de atribuir ao inversor um problema do mecanismo.
A manutenção de motores e redutores pode incluir verificação de temperatura, acoplamento, folgas e lubrificação. A Movitek realiza manutenção de motores, redutores e sistemas mecânicos. Uma mudança de embalagem ou de volume movimentado pode ser justamente o ponto a partir do qual as paradas começaram.
O erro do planejamento é tratar todas as paradas como iguais
Registre cada interrupção por código, trecho, tempo de duração e quantidade de volumes na linha. Separe falhas próprias da esteira de paradas causadas por equipamento a jusante. Uma falha de paletizadora pode parar corretamente todas as esteiras que a alimentam; nesse caso, substituir componentes do transporte não resolverá a causa.
projetos de melhoria operacional funcionam melhor quando existe definição clara das fronteiras entre mecânica, automação, TI e operações de armazém.
Checklist de manutenção que evita improviso
- Conferir tensão e alinhamento de correias segundo o manual.
- Avaliar roletes, mancais, proteções e acoplamentos.
- Inspecionar sensores e a fixação de seus suportes.
- Consultar histórico de falhas e temperaturas dos acionamentos.
- Verificar emergência, proteções e procedimentos de isolamento.
- Registrar peças trocadas, causa identificada e teste de aceitação.
O guia técnico de bloqueio de energias perigosas mostra por que controlar energias perigosas é essencial durante limpeza, manutenção e desobstrução. Esse material é referência técnica internacional; os deveres aplicáveis no Brasil precisam seguir a legislação e as normas nacionais pertinentes.
Em painéis elétricos de comando, a rastreabilidade dos circuitos e dispositivos de comando ajuda a acelerar investigações futuras.
Quando compensa modernizar uma esteira antiga
Se a estrutura estiver íntegra, mas o comando provocar paradas ou peças estiverem indisponíveis, a modernização de máquinas industriais pode preservar a parte mecânica e atualizar controle e acionamentos. Essa escolha exige avaliar riscos, interfaces com outros transportadores e capacidade de produção desejada.
A Movitek apresenta projetos de painéis de comando para máquinas industriais. Um projeto de modernização só se justifica operacionalmente se medir melhora de disponibilidade, fluxo e segurança. Indicadores sem linha de base não demonstram ganho.
Como descobrir se a falha pertence à esteira ou ao fluxo
Uma parada por acúmulo pode ter origem fora do transportador que acendeu o alarme. Imagine três esteiras em sequência: a última fica ocupada porque a embalagem não é retirada no ritmo previsto; o sensor da segunda identifica bloqueio e desliga a primeira. A equipe que chega ao local encontra a primeira parada e suspeita de seu motor, embora ele tenha obedecido corretamente à lógica de controle. Por isso, o diagnóstico deve acompanhar o material desde a entrada até o ponto de descarga.
Registre a posição dos volumes no momento da parada e observe o comportamento dos sensores de presença. Reflexos, embalagens escuras, etiquetas soltas e sujeira podem alterar a leitura conforme o tipo de sensor. Verifique ainda se houve mudança de dimensões das caixas, peso médio dos produtos ou velocidade de operação. Um equipamento ajustado para uma embalagem pode exigir revisão mecânica e de controle ao receber uma nova linha de produtos.
Manutenção preventiva baseada no tipo de desgaste
Não basta afirmar que todas as correias serão inspecionadas uma vez por mês. Em trechos com curvas, inclinações, maior carga ou muitas partidas, o desgaste pode ser diferente. Crie rotinas por componente: alinhamento e tensão de correias, rolamentos, roletes, limpeza dos sensores, lubrificação recomendada pelo fabricante, estado dos cabos e comportamento dos acionamentos. Cada item precisa de um método observável, não apenas uma caixa de seleção dizendo “verificado”.
Analise o histórico de substituições para identificar peças que falham antes do esperado. Se o mesmo rolamento é trocado repetidamente, a troca pode estar tratando o sintoma: desalinhamento, contaminação ou esforço excessivo continuam presentes. Usar dados da operação ajuda a planejar estoque de reposição sem comprar indiscriminadamente todos os componentes. Itens críticos são aqueles cuja falta prolonga a interrupção, não necessariamente os mais caros.
Uma parada para intervenção também deve prever liberação segura da área, bloqueio de energias e teste com material representativo. Ajustar sensores com a linha em operação, próximo a pontos de aprisionamento, pode criar perigo grave. Ganho logístico só é sustentável quando a manutenção resolve a falha sem transferir risco às pessoas.
Perguntas da operação que mudam a manutenção de esteiras
A esteira pode parar sem estar defeituosa?
Sim. Sistemas integrados costumam interromper transportadores quando a zona seguinte está cheia ou quando outra máquina está indisponível. Nesses casos, a lógica pode estar cumprindo seu objetivo de evitar colisões e acúmulo excessivo. Diferencie parada planejada, intertravamento e falha própria no histórico. Uma análise que mistura essas ocorrências atribui à esteira um problema pertencente a outro trecho da operação.
Lubrificar mais resolve ruído de rolamento?
Nem sempre. Lubrificante incorreto, excesso de aplicação e contaminação podem piorar a condição. O manual define produto, quantidade e periodicidade adequados. Vibração e ruído podem resultar de desalinhamento ou desgaste que a graxa não reverte. A inspeção deve incluir folgas, temperatura e condição do alojamento, com a instalação isolada conforme o procedimento de manutenção.
Como evitar que caixas se acumulem depois de um desligamento?
Defina regras de reinício das zonas, sequência de liberação e validação da ocupação por sensores. Uma retomada simultânea pode gerar novo bloqueio em ponto já saturado. O responsável pela automação deve alinhar permissivos com a capacidade dos equipamentos a jusante. Operadores precisam reconhecer os alarmes e seguir o procedimento sem entrar em áreas de movimentação perigosa.
O que medir além da quantidade de paradas?
Avalie tempo de recuperação, número de volumes movimentados por hora, congestionamentos, falhas de leitura e reincidência por trecho. A produção total pode esconder um transportador com perdas constantes quando existe folga nos demais processos. Use indicadores comparáveis entre turnos e perfis de carga. Os registros ajudam a programar substituição de componentes antes do pico de demanda.
Se a linha está parando hoje, por onde começar
Não entre sob a esteira para retirar volumes com a máquina ligada. Siga a rotina de parada e bloqueio definida para o equipamento. Depois da condição segura, registre em que trecho aconteceu a falha e confira o histórico de eventos.
Para o médio prazo, priorize inspeção recorrente das áreas com maior histórico de falhas e treinamento de operadores para reconhecer sinais iniciais. Uma cultura que valoriza o relato de ruídos e vibrações costuma descobrir problemas antes da interrupção do embarque.
Imagem destacada: foto de Zero / Unsplash.